创盈PCB线路板


微盲孔HDI板批量生产可靠性 + 提升品质与效率的秘密武器
发表时间: 2026-05-23 11:12:03
浏览:
微盲孔HDI板批量生产可靠性 + 提升品质与效率的秘密武器孔铜疲劳断裂微盲孔(常见50–100μm)在多次热循环(-40~125℃)中,因树脂与铜的CTE差异产
微盲孔HDI板批量生产可靠性 + 提升品质与效率的秘密武器
孔铜疲劳断裂微盲孔(常见50–100μm)在多次热循环(-40~125℃)中,因树脂与铜的CTE差异产生应力,易在孔底或孔口拐角形成微裂纹。未填充的盲孔在500次循环后裂纹率可达10%以上,而填充良好的孔可降至1%以下。在1.5/1(盲孔+通孔)叠孔结构中,该风险更高。 孔形与孔壁质量不佳激光钻孔参数不当会导致孔口烧蚀、孔壁粗糙、残胶或“钉头”。去钻污不彻底会严重影响化学镀铜的结合力,成为潜在的失效点。 叠孔/多阶结构可靠性叠孔(Stacked Via)对位偏差或下层填孔不饱满,在热应力下极易在孔底拐角开裂。多阶HDI的多次压合与钻孔,会因材料CTE失配累积应力,可能导致爆板或孔铜断裂。 电镀质量问题高厚径比微盲孔易出现孔中空洞、孔口/孔底铜厚不足等问题。电镀铜延展性不足(如<15%)会使其在热循环中更易开裂。 表面不平整导致焊接缺陷未填充或填充后表面不平的盲孔,会造成焊点润湿不良、空洞等焊接缺陷,影响产品长期可靠性。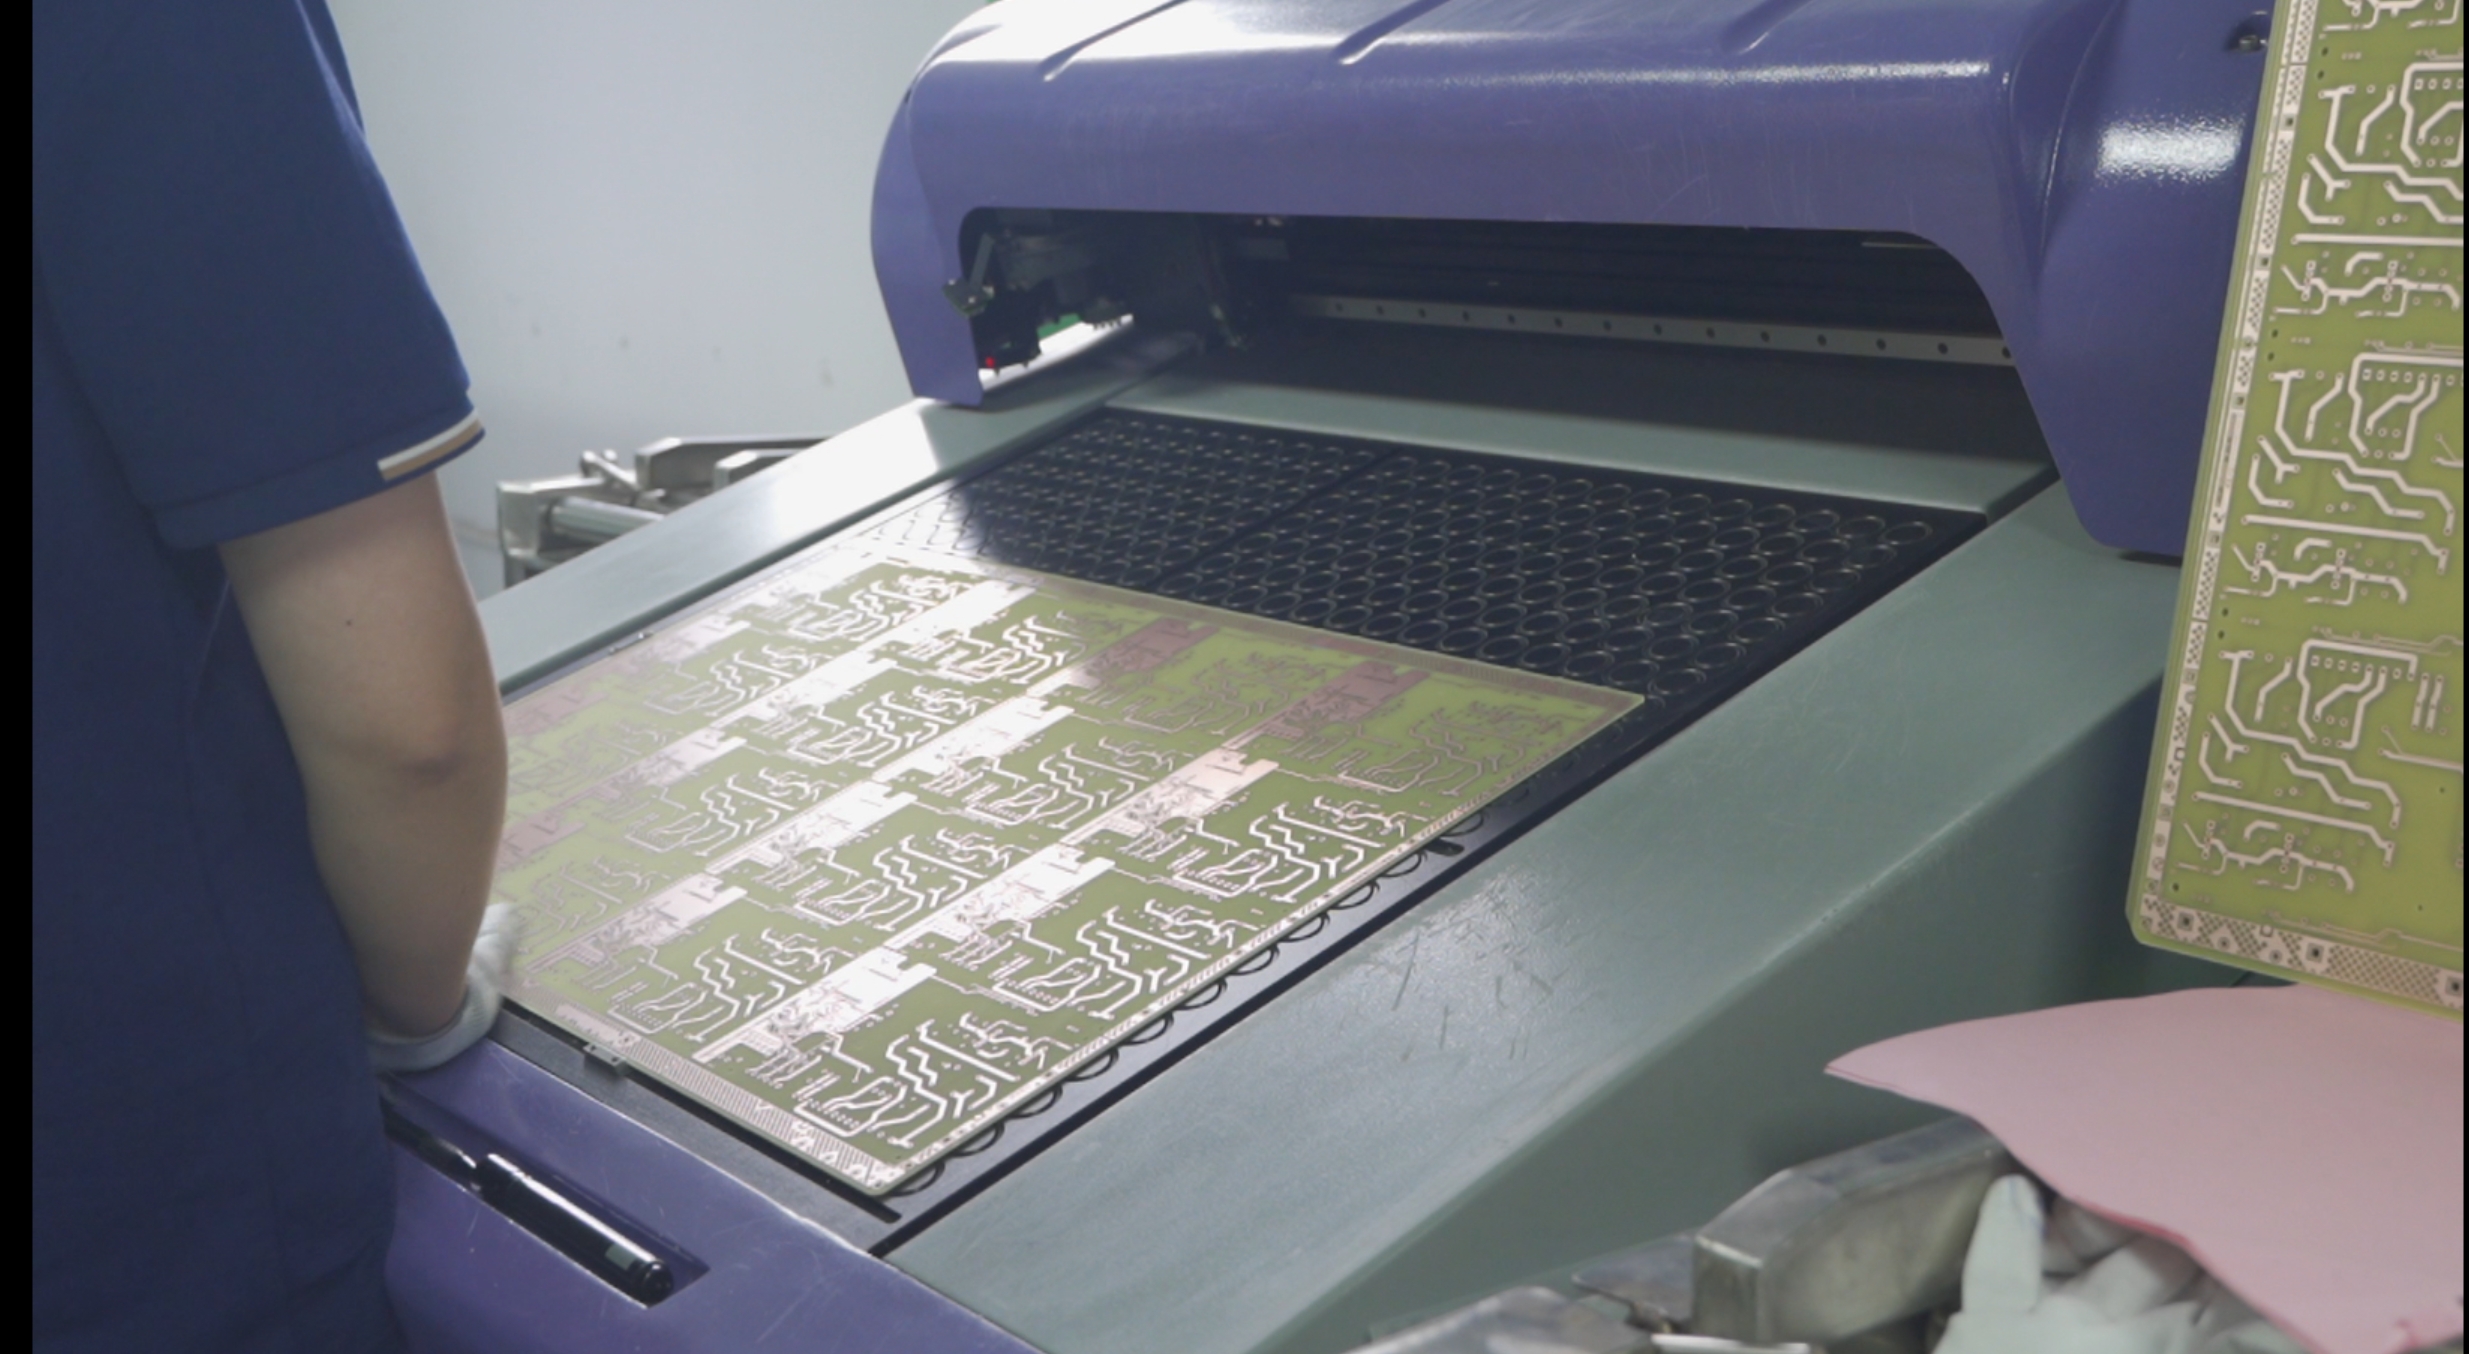
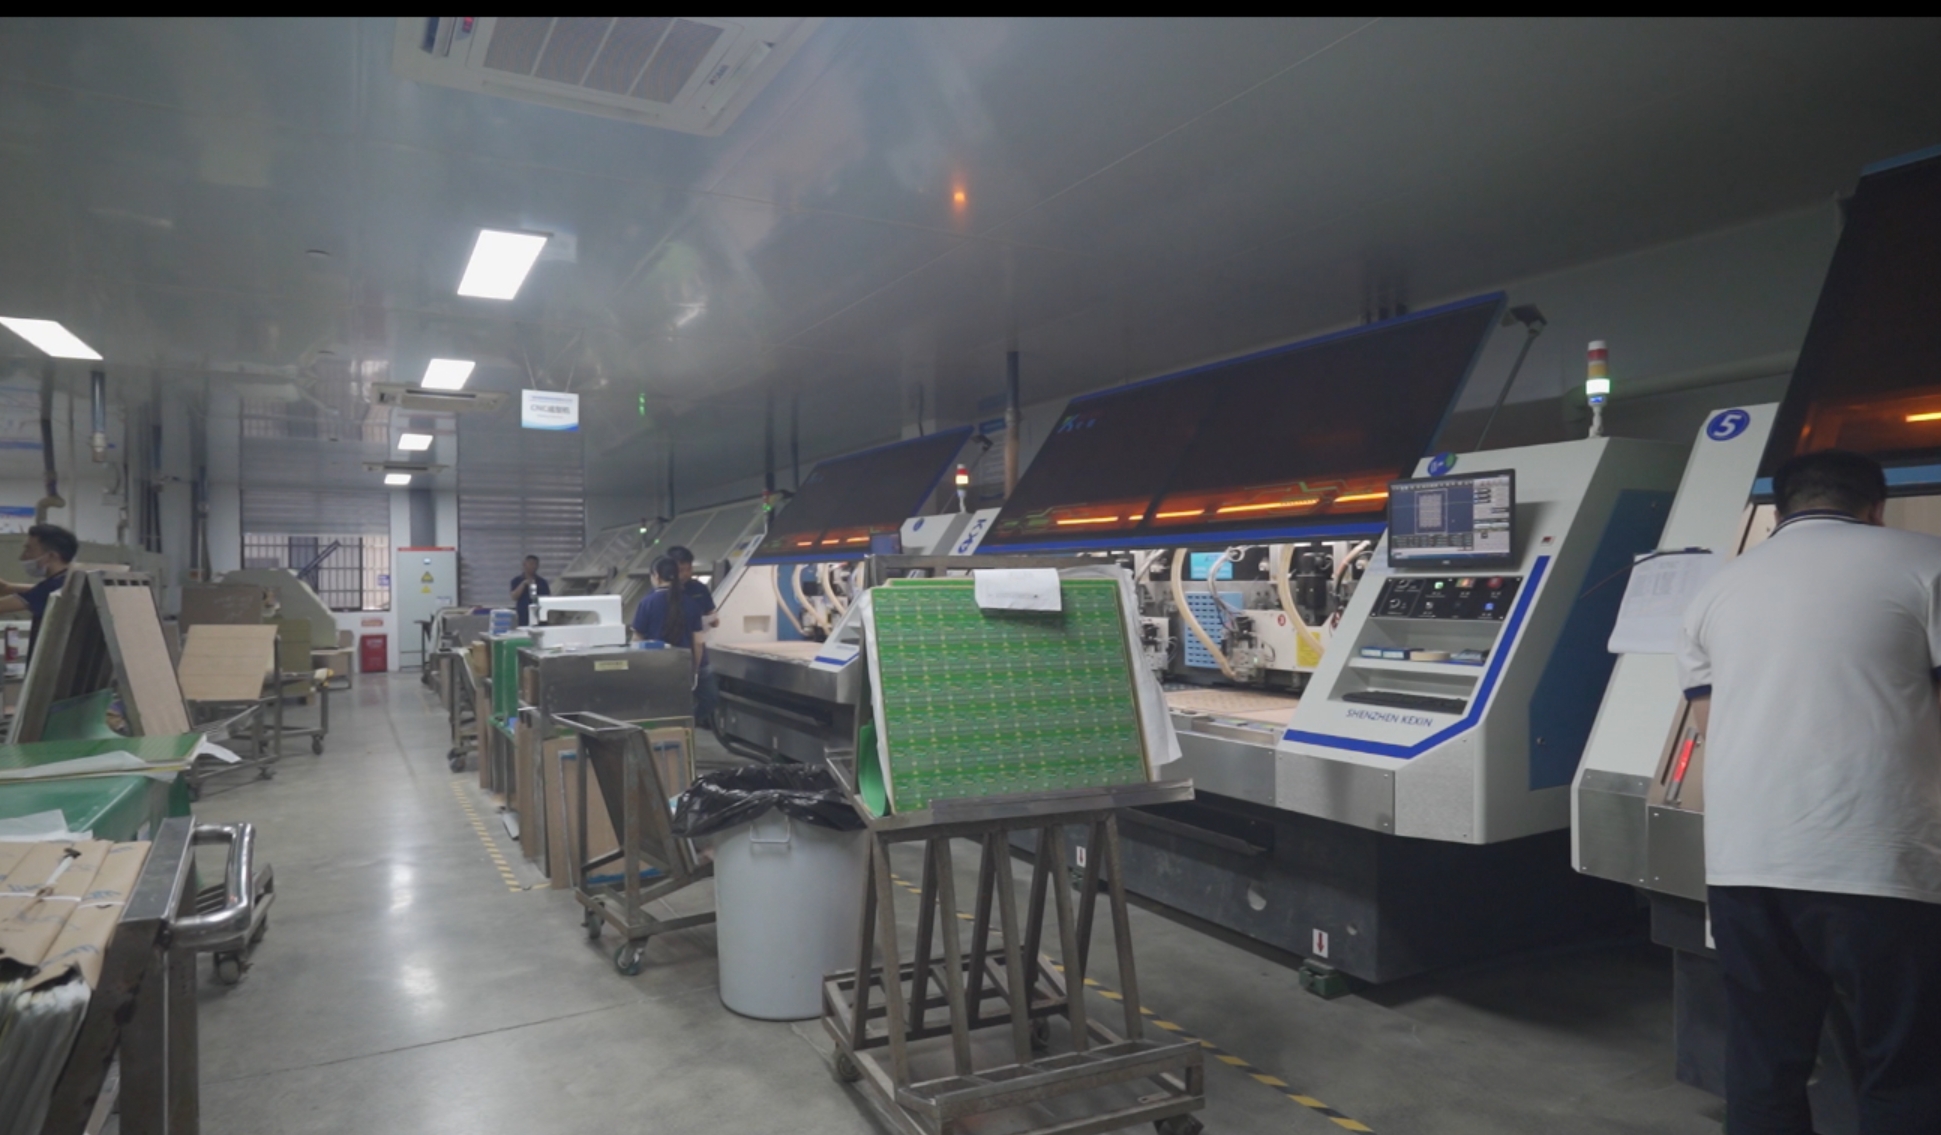
提升品质与效率的“秘密武器”
1. 设计端:从源头规避风险
优先错孔,慎用叠孔:在电气性能允许下,采用错孔(Staggered Via)可分散热应力,显著提升可靠性。
控制阶数与孔径:建议阶数不超过3阶,孔径不小于75–100μm,以降低工艺难度和成本。
优化叠层结构:采用对称、偶数层设计,并为高速信号层配置连续的参考平面,以减少翘曲和阻抗突变。
2. 材料端:选用“稳得住”的基材
低轮廓铜箔(LP/VLP):减少“钉头”效应,提升结合力。
高Tg、低CTE基材:选用改性环氧、BT等材料,以降低Z轴膨胀,提升耐热性。
激光友好材料:采用对激光吸收率优化的板材和半固化片(PP),以获得更洁净的孔壁。
3. 工艺端:精细化控制是关键
激光钻孔:通过DOE(实验设计)优化能量、频率等参数,确保孔形和孔壁质量。
去钻污与活化:采用等离子+化学法彻底清洁孔壁,保证化学铜的结合力。
填孔电镀:采用脉冲电镀等技术,确保孔内填充饱满、无空洞。填孔后表面平整度可控制在2–5μm。
精细线路:使用LDI曝光和精细蚀刻控制线宽,减少侧蚀。
真空压合:优化压合参数,减少层间滑移和翘曲,确保对位精度。
4. 检测与可靠性验证:让缺陷无处遁形
在线检测:利用AOI、X-ray、3D AXI等手段,对孔形、填充、对位等进行100%或高频次抽检。
破坏性分析:定期进行切片分析,监控孔铜厚度、裂纹等内部缺陷。
可靠性试验:执行热应力、热循环、高温高湿等测试,验证产品在严苛环境下的可靠性。
5. 管理与协同:构建稳定量产体系
DFM协同:设计与制造早期介入,共同制定可制造性方案。
SPC过程控制:对关键参数进行统计过程控制,确保工艺稳定。
变更管理:任何材料、工艺的变更都必须重新验证,防止“隐性失效”。
微盲孔HDI批量生产可靠性优化路线图
建立基线:对现有工艺进行全面的切片、电性能、可靠性测试,明确当前能力水平(如孔铜厚度、良率、失效模式等)。
设计优化:与PCB厂进行DFM评审,优先采用错孔、控制阶数、优化叠层,并明确可靠性要求。
材料与工艺固化:选择稳定的材料体系,通过DOE确定最佳工艺窗口,并将关键参数纳入SPC监控。
检测体系完善:建立从在线检测到定期切片、可靠性试验的闭环监控体系,用数据驱动工艺改善。
小批量验证与放量:完成小批量试产后,进行全面验证,确认可靠性和良率达标后,再逐步放大生产规模。
 QQ客服


